日本輸出射出成形金型 2D 加工図設計
キャビ・コアは射出成形金型の核心成形部品であり、2D加工図のCAD寸法記入精度が直接CNC・ワイヤーカット加工の良品率に影響します。海外向け射出成形金型CAD製図業務において、日本顧客向け日系精密金型案件では規格化された金型図面記入が金型納品に欠かせない標準工程となります。AutoCAD・ZWCADを使用し、専用金型プラグインで統一された寸法記入作業を実施。本稿では日本向け車載センサーキャビ・コア事例をもとに、日本検収基準に適合したキャビコアCAD記入の全仕様と実務手法を解説します。ワンストップの成形金型設計ソリューションをご希望の方は、日本向け精密金型設計日本語公式サイトより、日本向け金型設計サービス一覧をご確認ください。
一、日本向け輸出金型CAD記入基礎仕様
- キャビ・コア仕様:日本輸出用車載センサー精密キャビコア、全体焼入れ熱処理を実施し、日本向け精密金型設計に適した高精度射出成形量産基準を満たします。
- 製図ソフト:AutoCAD・ZWCAD両プラットフォームで製図作業を行い、専用金型プラグインで図面記入スタイルを統一、日本向け精密金型設計図面規格に適合。
- 基準ルール:キャビコア右下隅を唯一の加工原点とし、全寸法記入をこの基準から算出、日本向け精密金型設計に対応する海外加工業者の図面読み取り習慣に適合。
二、日系金型CAD記入4大コアモジュール解説
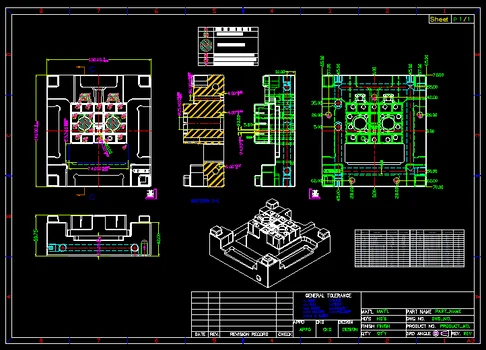
1. キャビコア全体図完全記入(図1)
キャビ・コア2D全体図は一式図面の核心資料であり、製品外形輪郭・パーティングライン位置・基準角を明確に記載します。規格化テンプレートで文字サイズ・矢印・記入線種を統一し、加工原点注記を追加。設計・CNC加工・ワイヤーカット加工の三者で図面情報を一致させ、日本向け精密金型設計を採用する企業の図面検収基準に完全適合します。
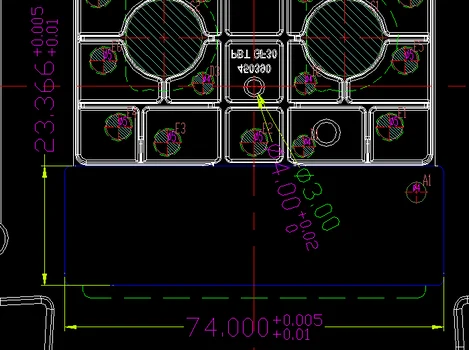
2. 段階的公差精細記入(図2)
日本金型公差規格に基づき構造重要度別に公差を段階管理します。シール嵌合箇所は公差を厳しく、非嵌合外観箇所は公差を緩和。図面全体に一律公差を適用することで発生するバリ・突き合わせ隙間不良を防止し、日本向け精密金型設計に求められる成形精度と加工コストを両立します。
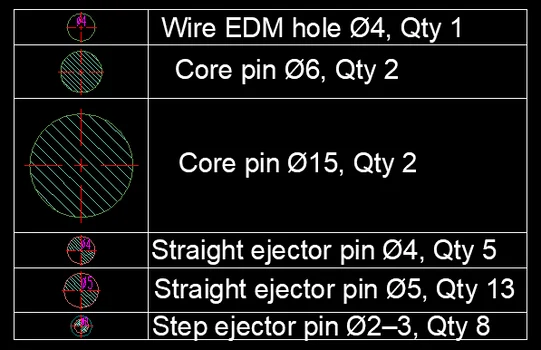
3. 標準突き出し部品集計表(図3)
エジェクタピン・入れピンの仕様・数量集計表を自動作成し、パラメータは日英対照BOMリストと一対一対応。Futaba・Punch日系規格部品に適合し、日本向け精密金型設計案件の顧客が規格部品調達・金型現地組立時の部品照合をスムーズに行えます。
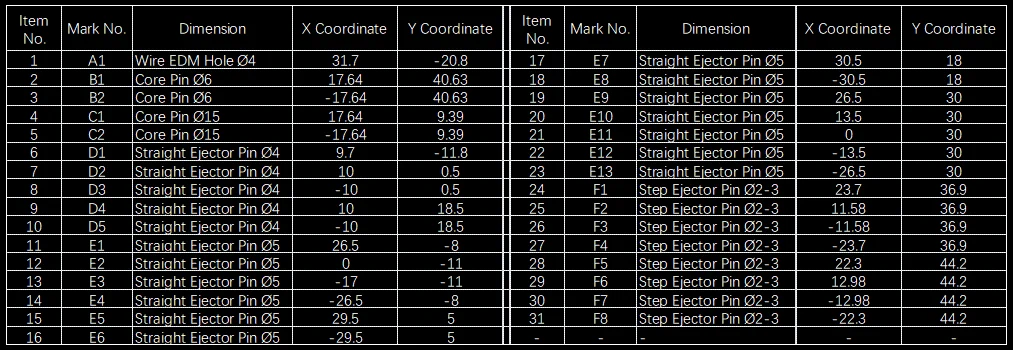
4. エジェクタピン穴座標位置表(図4)
全てのエジェクタピン・入れピン穴はキャビコア統一基準原点から独立した座標データで出力し、表データを直接CAMプログラミングソフトに読み込み可能。連鎖寸法記入と比較し寸法累積誤差を大幅に低減、多ピン精密金型の組立精度を保証し、日本向け精密金型設計に対応する全自動射出成形ラインの稼働要求を満たします。
三、日本輸出金型キャビコアCAD記入注意事項
- 基準原点統一:CAD記入基準原点とCAM数値制御プログラミング原点を完全一致させ、日本向け精密金型設計案件の加工位置ズレを防止。
- 熱処理工程記入:焼入れキャビコアは加工手順を明記し、焼入れ後穴あけによる工具損耗・キャビコア変形を回避、日本向け精密金型設計の納品品質を保証。
- 2種類の表を併記:穴数量集計表と座標位置表を同時出力し、加工・品質検査・組立の三者データを統一、日本向け精密金型設計に対応する日本側品質管理フローに適合。
- 図面スタイル規格化:全案件で記入文字サイズ・矢印・線種規格を統一、複数人で製図しても図面が整一し、日本向け精密金型設計の汎用図面読取規格に適合。