射出成形金型メンテナンス完全手順
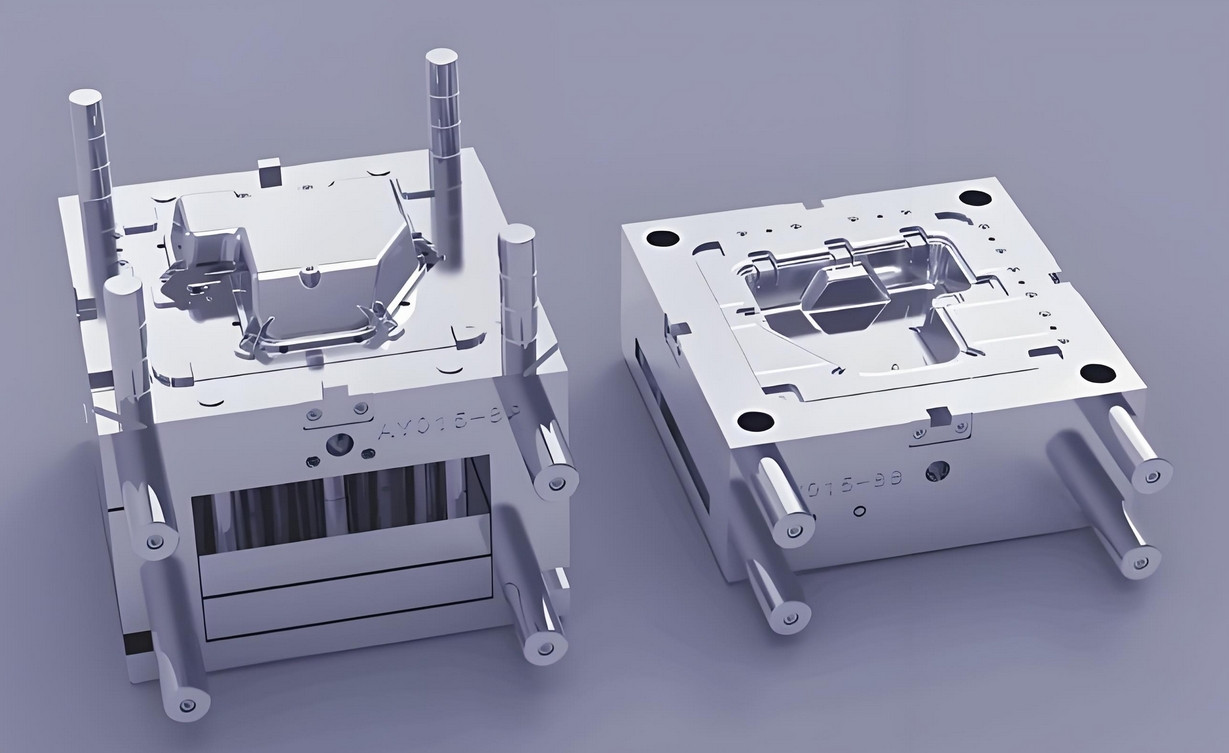
射出成形金型の耐用年数は適切なメンテナンスと密接に関係しています。現場ではメンテナンス不良により金型が早期廃棄に至る事例が数多く発生しており、多くの成形工場が下記の損失トラブルを繰り返し経験しています。
- 開発費10万~20万人民元規模の金型が短期間で故障
- 少量生産しただけで部品異常・成形不良が発生
- 高額な金型補修費用が追加発生
- 顧客製品の納期遅延、生産ライン停止
- 長期的に顧客からの信用を失うリスク
そのため、成形調整オペレーターが基礎的な金型メンテナンス習慣を徹底することで金型耐用年数を大幅延長できます。日本金型設計でも長期安定稼働を前提に、三段階標準メンテナンス手順を定めています。
1. 成形稼働前の金型メンテナンス
1.1 金型表面・冷却水路事前点検
- 金型表面の油汚れ・錆びを完全清掃
- 冷却水路内部の異物、詰まりを通水確認で点検
1.2 金型標準部品動作点検
- スプルーブッシュ内部R面の傷、損傷を確認
- キャビティ、ランナーに残留する樹脂カス・異物を除去
- スライド、突き出しなど可動部を手動開閉、引っ掛かりなくスムーズ作動するか確認
2. 成形稼働中の金型日常メンテナンス
2.1 ガイド系部品給油管理
- ガイドピン、ガイドブッシュ、スライドコアの摩耗・損傷を毎シフト点検
- 潤滑油定期塗布:始業時・終業時の1日2回実施
2.2 分割面・突き出し機構清掃
- 金型分割面、ガス抜き溝に付着する異物を清掃
- ゴミ・異物
- 樹脂糸、成形カス
- 油分汚れ、離型剤残留
- 突き出しピンの曲がり・摩耗点検、定期給油
- 分割面・ランナー面を1日2回清掃
- ガイドピン、位置決めピンを毎日1回給油
2.3 冷却システム定期確認
- 冷却水路通水流量を定期確認、詰まり・水漏れチェック
- 金型締結ネジ、固定ボルトを定期的に増し締め
2.4 スライド・アンダーカット機構点検
- リミットスイッチの信号、動作異常を確認
- アンギュラピン、リフターの摺動動作チェック
3. 成形稼働終了後の金型保管メンテナンス
- 冷却水バルブを完全に閉止
- 冷却水路内部の残留水をエアブローで完全排出
- 金型表面の樹脂カス、汚れを全て清掃
- キャビティ・摺動部全域に防錆剤を均一塗布
- 当日成形条件、トラブル内容を作業記録に正しく記載
- 最終サンプル成形品を金型に添付して保管